常见发生位置
- 产品注射远端或最后充填区
- 薄壁、深筋、微小孔边和尖角
- 多腔模中流动阻力较大的型腔
- 浇口下游的厚薄突变或熔接区域
 缺陷类型
Short Shot
熔体在浇口冻结或注射结束前未完全到达型腔末端,造成产品轮廓、薄壁或局部特征缺失。
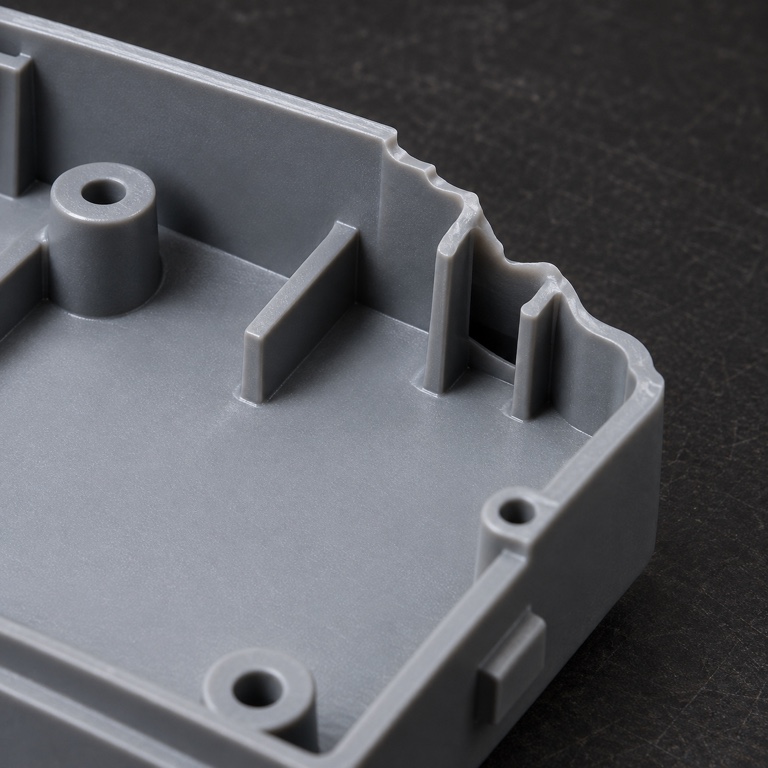 1未完整充填的冻结流动前沿
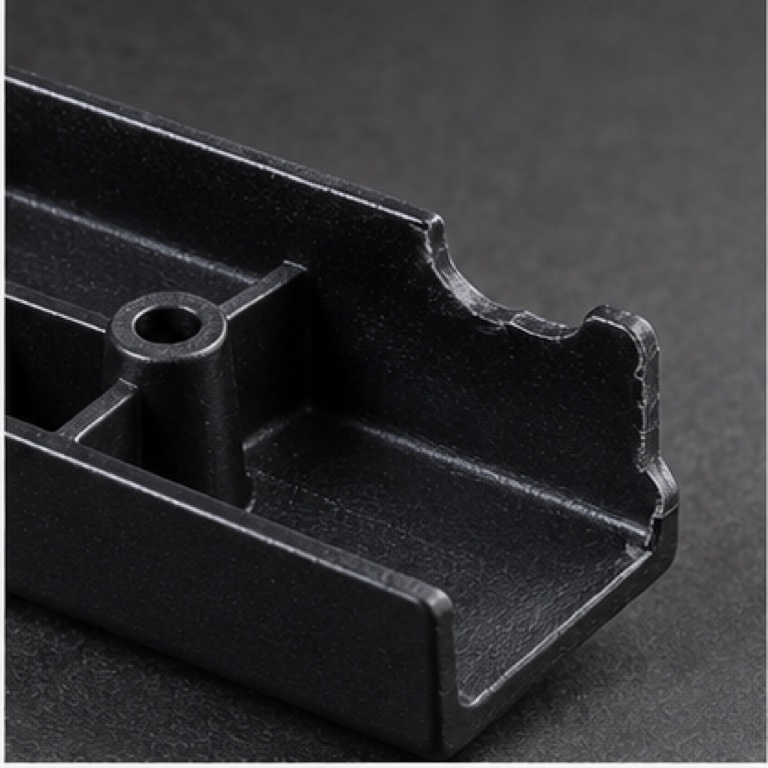 1未完整充填的冻结流动前沿
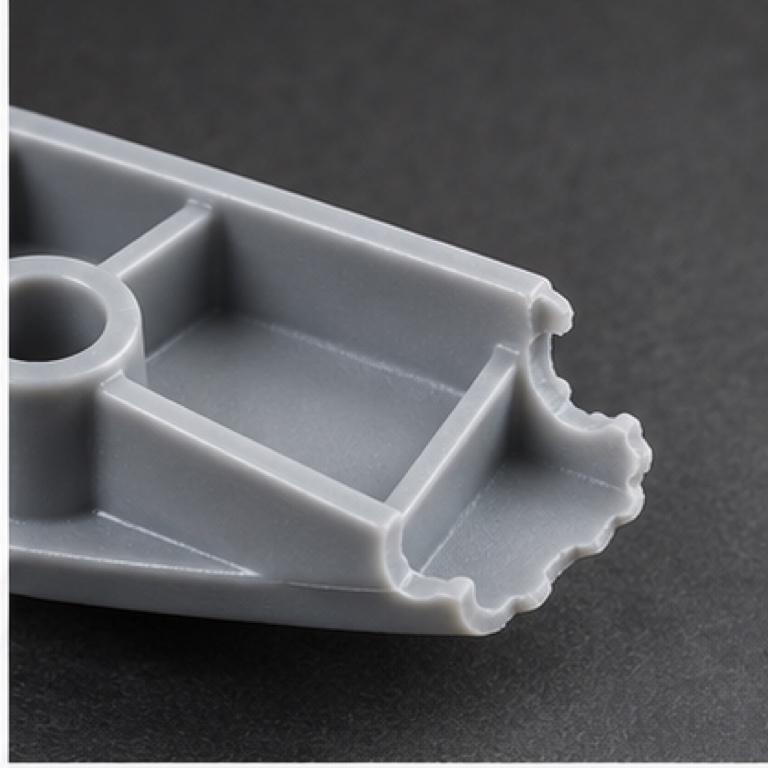 1未完整充填的冻结流动前沿
缺料是典型的充填阶段缺陷。外观边界通常沿最后充填区域形成圆钝、停滞或波浪状流动前沿,缺失处不是脱模后被撕掉。它可能稳定地发生在同一远端,也可能因供料、止逆、排气或温度波动而间歇出现。判断时应先确认缺失是“未成型”还是“成型后破损”,再结合短射序列、制品重量、实际注射压力与螺杆位置曲线定位限制环节。
清洁样件后,在漫射光和侧光下与封样或CAD轮廓比较;记录型腔号、缺失方向及是否稳定复现。
在安全范围内逐步改变注射行程或切换位置,保留连续样件,观察各分流路径和最终充填位置。该方法需由有权限的工艺人员执行。
用分度值适合的电子天平比较单件重量,用卡尺、千分尺或影像仪确认关键轮廓;先验证量具校准状态和测量一致性。
读取实际注射压力、速度、螺杆位置;有条件时使用型腔压力/温度传感器确认流动前沿是否到达末端。
料筒温度、计量、速度段、V/P切换或材料牌号未按工艺卡复核。
仅提高压力而未确认供料、排气和设备限压,导致原因被掩盖。
注射单元规格、限压、速度响应或螺杆行程不能满足产品需求。
止逆环磨损、背压波动使实际射出量和保压传递重复性下降。
流道或浇口过小、薄壁流程过长、冷料或局部冻结限制充填。
困气产生反压或局部烧焦,使熔体不能继续前进。
牌号、填充比例、回料比例或批次黏度与模具设计条件不匹配。
熔体温度、模温、速度、压力或V/P切换偏早,使流动前沿提前冻结。
计量不足、垫料过小或波动,无法稳定传递注射与保压压力。
电压、冷却水温或车间温度变化间接影响塑化和模具热平衡。
架桥、吸料不连续、粉尘堵塞或干燥条件异常引起计量和黏度波动。
缺料边界通常是圆钝的冻结流动前沿;脱模破损常见撕裂、发白、断口或对应碎片,并与顶出/倒扣位置关联。
烧焦常在末端留下黑褐色焦痕或气味;缺料可以无焦痕。两者可能由同一困气问题同时出现。
后加工缺口边缘通常具有刀痕、剪切面或定位规律,不随充填状态变化。
锁定合格材料、设备、模具和工艺版本,每次只改变一类变量并保存样件、重量和过程曲线。
核对注射容量、限压、速度响应、螺杆回退与止逆重复性;存在磨损或能力边界时维修或更换合适注射单元。
清理浇口、流道和排气槽,检查冷料井及模具贴合;必要时通过模流与试模评估浇口、壁厚和排气优化。
核对物料标签、批次、含水、回料和污染,按材料商数据确认加工窗口;不得用超温弥补错误材料。
在材料和设备允许范围内优化熔体温度、模温、速度分段、注射压力上限、V/P切换和计量残量;复核重量及曲线稳定性。
记录电源、冷却水温流量和车间温湿度,在换班或季节变化时复核工艺窗口。
检查吸料、料位、架桥、干燥风量/露点及模温机流量,确认辅机报警和联锁有效。